


-
 26 Oct 2026 Les mer +
En tung lastebil kjører i oppoverbakke med full tilhenger. Sjåføren åpner gassen, motorturtallet setter seg på 1800 o/min, og hver sylinder fyrer av 900 ganger i minuttet. In...
-
19 Oct 2026 Les mer +
En sylinder som har mistet kompresjonen, men som fortsatt ser ren ut på benken, forteller vanligvis den samme historien: ventilsetet sluttet å tette lenge før ventil...
-
12 Oct 2026 Les mer +
En 12-liters kommersiell diesel kommer til verkstedet etter 600 000 km med en brent eksosventil på sylinder fire. Ventilflaten er formet, seteinnsatsen har hamret et ringspor...
-
05 Oct 2026 Les mer +
En pickup på et halvt tonn med 800 pund fliser i sengen bremser hardt på våt asfalt. Fordekkene graver seg inn og holder. Bakdekkene, som bar en komfortabel del av lasten øye...

Veiledning for motorventiler: typer, klaring, toleranser og innkjøp
2026-10-12
En 12-liters kommersiell diesel kommer til verkstedet etter 600 000 km med en brent eksosventil på sylinder fire. Ventilflaten er formet, seteinnsatsen har hamret et ringspor inn i hodet, og føringsboringen måler ca. 0,05 mm oval. Ingenting annet på motoren ser åpenbart feil ut.
Den eneste nedbrytningen dekker hele emnet. En bilmotorventil er aldri bare én del; det er det varmeste leddet i en kjede som inkluderer seteinnsatsen, føringen, stammeforseglingen, fjæren, holderen og fjærsetet. Kjeden mislykkes i sin løseste toleranse, ikke i sin sterkeste markedsføringspåstand.
Her er den korte versjonen før detaljen: en ventil åpner og lukker forbrenningskammeret titusenvis av ganger i timen, tetter på en smal overflate mot et sete og avgir mesteparten av varmen gjennom den samme kontakten. Når klaring, materiale eller konsentrisitet driver, brenner ventilen, setet synker, kompresjonen faller og hodet går av. Alt nedenfor handler om tallene som forhindrer det.
Hva en bilmotorventil må overleve
Start med arbeidssyklusen. Ved 3000 rpm åpnes og lukkes en enkelt ventil omtrent 1500 ganger i minuttet, som er 25 ganger i sekundet. Hver syklus ender med at en smal stålflate lander på et sete med flere meter per sekund, og begynner igjen med ventilen trukket åpen mot en fjærkraft på omtrent 300 til 600 N.
Temperaturen skiller inntakssiden fra eksossiden. Et inntaksventilhode sitter vanligvis mellom 200 °C og 450 °C fordi den innkommende ladningen avkjøler den. Et eksosventilhode går ved 650–850 °C under belastning i en bensinmotor, og enda varmere i en turboladet eller kraftig diesel. Fordi ansiktet berører setet bare en del av hver syklus, avkjøles en eksosventil gjennom to baner:
- Omtrent tre fjerdedeler av varmen går gjennom setekontakten.
- Resten går oppover stammen inn i føringen og hodestøpingen.
Den modellen forklarer de fleste feilene. Alt som forkorter setekontakttiden, for eksempel tett klaring, et forvrengt sete eller en slitt føring som lar hodet vippe, øker ventiltemperaturen og høyere temperatur fremskynder selve slitasjen som forårsaket det.
Motorventiltyper, materialer og varmeeksponering
Ansiktsvinkel, materiale og spindelkonstruksjon bestemmer hva en ventil tåler. Tabellen nedenfor sammenligner konfigurasjonene som oftest er sitert i motor- og delekataloger.
| Konfigurasjon | Typisk materiale | Hodetemperatur under belastning | Hvor den brukes |
|---|---|---|---|
| Inntaksventil, 45° front | Krom-silisiumlegert stål | 200–450 °C | Personbiler, lett kommersiell bensin og diesel |
| Eksosventil, 45° front | Austenittisk varmebestandig stål som 21-4N | 650–850 °C | De fleste bensinmotorer og lette dieselmotorer |
| Natriumfylt eksosventil | Hul stilk fylt med natrium | 700–900 °C | Turboladet bensin, kraftig diesel |
| Nikkelbasert eksosventil | Nikkel superlegering | Over 850 °C | Tung lastebil, marine og industridiesel |
| Inntaksventil, 30° front | Samme basislegeringer | 200–450 °C | Høyflytende inntaksdesign der lavløfting er viktig |
En 45° flate gir en sterk kileforsegling og forblir standard. En 30° flate flyter bedre ved lavt løft, men tetter på et smalere bånd, og det er grunnen til at det vises mest på inntaksventiler.
Ventilklaring og justering: tallene som betyr noe
Det er klaring slik at ventilen fortsatt kan tette når hodet og stammen vokser med varme. For stramt og ventilen sitter aldri helt; for løs og kamprofilen brukes på støy og hamring i stedet for løft.
Typiske kuldeinnstillinger:
- Passasjerbensin med mekaniske løftere: 0,15–0,25 mm inntak, 0,25–0,35 mm eksos.
- Kraftig diesel: rundt 0,30 mm inntak og 0,50–0,70 mm eksos, alltid i henhold til motorprodusentens data.
- Hydrauliske løftere eller vippejusteringer: null slag, uten planlagt justering.
To vaner betyr mer enn tallene: mål kaldt med mindre håndboken spesifiserer varmt, og les klaring ved kammens basissirkel i stedet for på rampen, der en følemåler gir en figur uten mening.
- Avkjøl motoren til omgivelsestemperatur og bekreft produsentens kuldespesifikasjon.
- Før sylinder én til topp dødpunkt på kompresjonsslaget ved hjelp av tidsmerkene.
- Skyv en følemåler med spesifisert tykkelse inn i gapet; den skal bevege seg med lett drag, ikke kraft.
- Juster med skrue og låsemutter, eller med riktig mellomlegg under bøtta, og kontroller deretter på nytt etter tiltrekking.
- Drei motoren to omdreininger og mål hver ventil på nytt i avfyringsrekkefølge.
Klaringen driver også i én retning i løpet av en ventils levetid. Med blyfri drivstoff og myke seter har eksosventilene en tendens til å trekke seg tilbake, slik at gapet tetter seg, løftet faller og faren for forbrenning øker. Herdede seteinnsatser bremser denne prosessen betraktelig.
Feilsymptomer, i den rekkefølgen de vanligvis vises
- En rytmisk flått fra toppen som blekner når motoren varmes opp, vanligvis klaring og noen ganger en ventil som sitter fast.
- Kaldstart feiltenning på en sylinder som renser senere, ofte en ventil som ikke tetter ordentlig.
- Kompresjonstap på en lekkasjetest , med luft hørt unnslippe inn i inntaks- eller eksosåpningen.
- Ventilresesjon , hvor klaringen krymper ved hver service i stedet for å holde seg stabil.
- En brent ventil ved riving , vist med en mørk kanal eller et flatt ansikt og vanligvis et matchende spor i setet.
- Ventil flottør eller stempelkontakt etter overturtall eller registerreimsvikt.
Behandle de tre første som vedlikeholdssignaler og de tre siste som gjenoppbyggingssignaler. Gapet mellom dem er kostnaden for en toppakning og et sett med ventiler.
Toleranser: Hvor en ventiljobb lever eller dør
Forsegling er et geometriproblem, og de avgjørende tallene er små.
- Veiledning-til-stammeklaring: vanligvis 0,02–0,06 mm når den er ny; skift ut føringen når slitasjen passerer ca. 0,10 mm.
- Setekontaktbredde: 1,2–2,0 mm på eksossiden. Bredere sprer belastningen og samler karbon; smalere tetter hardere, men blir varmere.
- Setekonsentrisitet til føringsboringen: innen ca. 0,03 mm, eller ansiktskontaktene kun på én kant.
- Installert fjærhøyde: dette setter setebelastningen, så et fjærsete ut av flatt med 0,2 mm endrer belastningen med titalls newton.
Fjærseter viser hvor mye en liten maskinert del betyr noe. Installasjonshøyden er festet av setet og holderen, og det er den eneste variabelen som styrer fjærbelastningen når selve fjæren er laget.
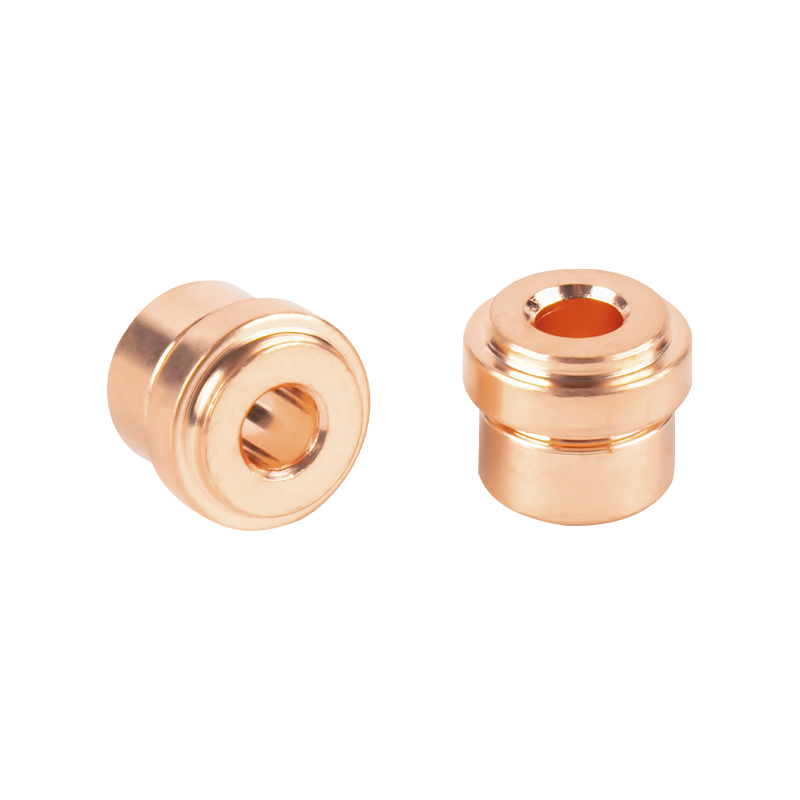 153 Fjærsete 153 Spring Seat er en presisjonskonstruert komponent designet for å sikkert støtte og plassere fjærer i bilopphengssystemer. Laget av høykvalitets m... Se produkt →
Styreslitasje og delene bak
En slitt guide gjør mer enn å slippe olje forbi stammen. Når boringen åpner seg, vipper hodet, setekontakten beveger seg til den ene kanten, ventilen blir varmere og setet eroderer. Boring-og-hylse er en vanlig reparasjonsrute: en utskiftbar hylse presses inn i hodet eller huset med omtrent 0,02–0,05 mm interferens, og finslipes deretter til den endelige boringen.
Tre egenskaper skiller en god hylse fra en billig: jevn veggtykkelse slik at presspasningen er jevn, en borefinish som holder en oljefilm uten å passere olje, og et bronse- eller legert støpejernsmateriale som motstår slitasje hvis smøringen avbrytes.
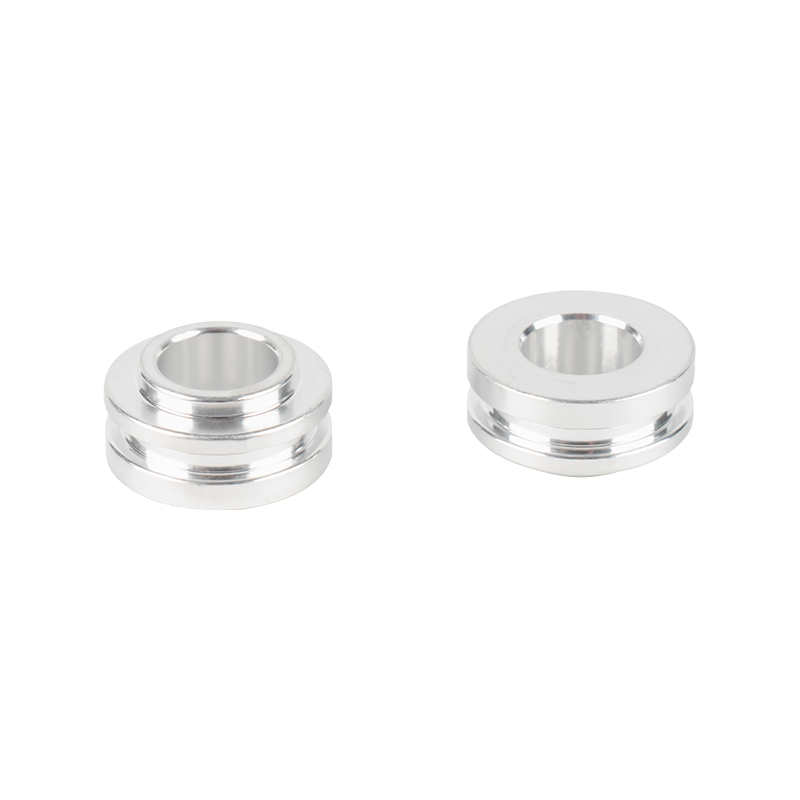 Styrehylse A Guide Sleeve A er en presisjonslaget komponent designet for å gi jevn veiledning og støtte for bevegelige deler i bilsystemer. Laget av høyfast matte... Se produkt →
Hylser koster lite mot et sylinderhode, og de er en av få ventiltogsdeler hvor en lagerstørrelse ofte passer.
Motor-tilstøtende deler: aktivering og avstenging
Ikke alle motorrelaterte deler i en ventilkatalog er en tallerkenventil. Kjøpere som kun søker etter inntaks- og eksosventiler savner ofte komponentene som får kretsen til å fungere. En dieselavstengningssylinder stenger drivstoff- eller luftveien når nøkkelen er slått av, en magnetventilenhet gjør den samme jobben elektrisk, en tilbakeslagsventil stopper en krets som blør tilbake, og en automatisk dreneringsventil løfter kondensat ut av en gassledning.
Tetningslogikken er identisk med en motorventil. Et fjærbelastet element sitter på en maskinert overflate, setebelastningen setter lekkasjehastigheten, og konsentrisiteten bestemmer hvor lenge den tetningen overlever. Den overlappingen er grunnen ventil- og sylindersammenstillinger som fungerer som motorens utførelsesenheter fortjener samme oppmerksomhet som selve tallerkenventilen.
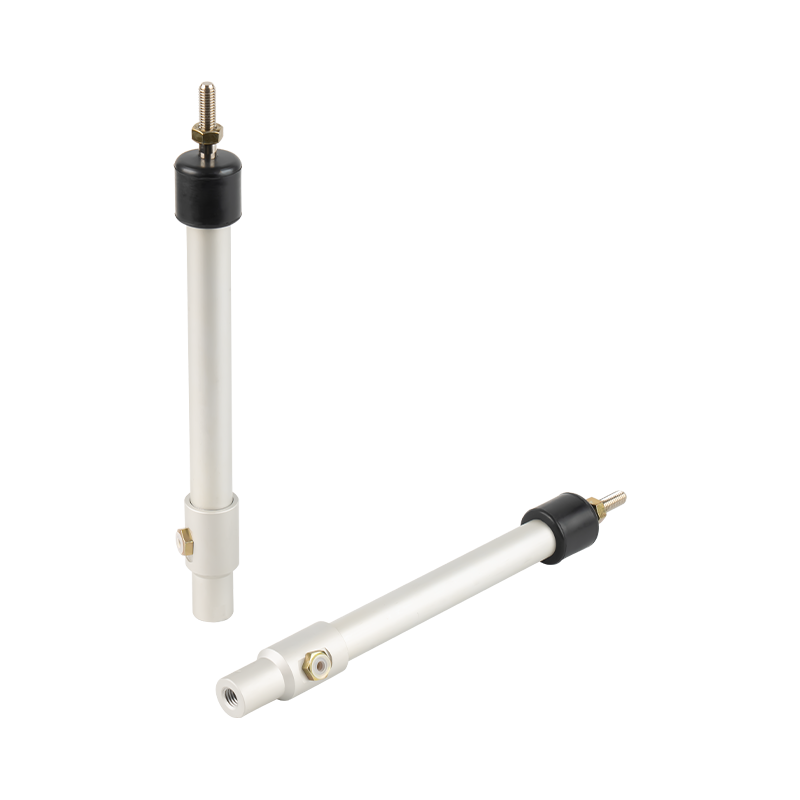 Oljeavstengningssylinder Oljeavstengningssylinderen er et nøkkeltilbehør for bil- og industriutstyr som hovedsakelig brukes til å kontrollere bryteren til oljesystemet for å sikre at oljestrømmen... Se produkt →
Innkjøp av motorventilkomponenter til biler: Hva du skal bekrefte
- Materialsporbarhet. Et møllesertifikat knyttet til varmetallet, pluss hardhetsresultater etter varmebehandling.
- En dimensjonal rapport. Ansiktsvinkel til oppgitt toleranse, stammediameter etter grad, total lengde og spisshøyde.
- Overflate på stammen. En grov stamme sliter både føring og tetning; sliping og polering hører hjemme i prosessen, ikke i etterarbeid.
- Spissens hardhet. For hardt og spissen er for myk og klaringen lukker seg under bruk.
- Styrehylse og fjærsete passer. Interferens, borestørrelse, planhet og avfasningstilstand for enkel montering.
- Beskyttelse og pakking. Rustforebyggende behandling og separert emballasje, fordi en korrodert stilk er skrap før den monteres.
Be om inspeksjonsprotokollen som dekker batchen din i stedet for et generisk katalogark, og bekreft toleranseklassen skriftlig før den første forsendelsen.
Tre tall avgjør om en bilmotorventil overlever: setekontaktbredde, styreklaring og installert fjærhøyde. Materialkvalitet, ansiktsvinkel og belegg støtter alle disse tre. Få dem rett på tegnestadiet og en ventil vil fortsatt tette når kilometertelleren passerer 500 000 km; ta dem feil, og ingen materiell oppgradering vil redde den.
Vår maskinering, ventil og sylinder produktkategorier dekk til delene rundt den tetningskjeden, fra styrehylser og fjærseter til avstengningssylindere og magnetventilenheter. Send tegningen, materialet og toleranseklassen, og tilbudet kommer tilbake mot spesifikasjonen din i stedet for en katalogbeskrivelse.
Z E A S T
Nyheter og informasjon
