


-
 26 Oct 2026 Les mer +
En tung lastebil kjører i oppoverbakke med full tilhenger. Sjåføren åpner gassen, motorturtallet setter seg på 1800 o/min, og hver sylinder fyrer av 900 ganger i minuttet. In...
-
19 Oct 2026 Les mer +
En sylinder som har mistet kompresjonen, men som fortsatt ser ren ut på benken, forteller vanligvis den samme historien: ventilsetet sluttet å tette lenge før ventil...
-
12 Oct 2026 Les mer +
En 12-liters kommersiell diesel kommer til verkstedet etter 600 000 km med en brent eksosventil på sylinder fire. Ventilflaten er formet, seteinnsatsen har hamret et ringspor...
-
05 Oct 2026 Les mer +
En pickup på et halvt tonn med 800 pund fliser i sengen bremser hardt på våt asfalt. Fordekkene graver seg inn og holder. Bakdekkene, som bar en komfortabel del av lasten øye...

Grunnleggende om ventilsete: Materialer, maskinering og bremsesystemapplikasjoner
2026-10-19
En sylinder som har mistet kompresjonen, men som fortsatt ser ren ut på benken, forteller vanligvis den samme historien: ventilsetet sluttet å tette lenge før ventilflaten viste synlige skader. Den smale ringen inneholder forbrenningstrykk, avgir mesteparten av ventilens varme og holder ventilen konsentrisk med sin guide.
Den korte versjonen: et ventilsete er en offertettende overflate, og den er bare så god som fire tall - hardhet ved driftstemperatur, setevinkel, kontaktbredde og utløp til føringen. Alt annet, fra kutterprofil til press-fit metode, eksisterer for å beskytte de fire tallene. Den samme logikken gjelder for de mye mindre setene inne i pneumatiske bremseventiler, der en lekkasje på noen mikrometer viser seg som et trykkfall på en testbenk.
Hva et ventilsete faktisk gjør
Et sete bærer tre jobber samtidig, og de trekker mot hverandre. Forsegling ønsker et smalt, presist kontaktbånd; kjøling vil ha en bred en; innretting ønsker at båndet er konsentrisk med føringsboringen.
- Forsegling. Kontaktbåndet er den eneste barrieren mellom forbrenningstrykket og porten; dens bredde, plassering og overflatefinish bestemmer hvor lenge den holder.
- Varmeoverføring. Ventilen er stengt i det meste av syklusen, så varmen går gjennom setet og inn i hodestøpingen. Et bånd som er for smalt kveler den veien.
- Justering. Setet er kuttet i forhold til føringen. Hvis de to ikke er konsentriske, skyves ventilen sideveis ved hver stengehendelse.
- Fornybarhet. Seter er laget for å kuttes på nytt eller byttes ut, slik at et hode kan spares mens materialet forblir over porten.
| Attributt | Motorventilsete | Pneumatisk bremseventilsete |
|---|---|---|
| Driftstemperatur | Eksosposisjoner går flere hundre grader ved setet | Omgivelseslufttemperatur, med korte topper |
| Bevegelse | Kameradrevet, tusenvis av sykluser per minutt | Driver aktivert, intermitterende |
| Forseglingspartner | Herdet ventilflate | Poppet, stempel eller stempel, ofte med en elastomert tetning |
| Vanlige materialer | Legert støpejern, sintret jern-kobber, herdede innsatser | Messing, aluminium, herdet stål, elastomer innsatser |
| Typisk feil | Lavkonjunktur, sprekker, brent sete | Hakk, korrosjonsgroper, herdede tetninger |
| Feltsjekk | Blånende kontaktmønster, vakuumtest | Lekkasjetest ved nominelt trykk med fast holdetid |
Setematerialer: Hardhet ved temperatur er den virkelige spesifikasjonen
Et sete fungerer aldri ved romtemperatur, så hardhet ved romtemperatur er et filter snarere enn et svar. Det som avgjør levetiden er varm hardhet – hvor mye hardhet overlever over 600 °C – pluss motstand mot oksidasjon og mikrosveising der varme overflater møtes under belastning.
- Grått og legert støpejern. Det originale materialet i mange hoder; pålitelig med blyholdig drivstoff, utsatt for lavkonjunktur på blyfritt.
- Sintret jern-kobber. Konsekvent tetthet og hardhet, godt egnet til volumproduksjon av eksosseter.
- Innsatser av herdet legert stål. Brukes i diesel-, LPG- og CNG-motorer der sete-resesjon er en kjent risiko.
- Kobolt-krom hard belegg. Søkte om ekstrem service; vanskeligere å maskinere og priset deretter.
- Bronse og kobberlegeringer. Utmerket varmeoverføring for inntaksposisjoner og racing, uegnet for varme eksosseter.
- Messing og herdet stål i bremseventiler. Valgt for korrosjonsbestandighet og gjentatte tallerkenslag, ikke for eksostemperaturer.
Publiserte hardhetstall for jernbaserte seter ligger ofte mellom 30 og 50 HRC. To seter som bærer samme figur kan likevel oppføre seg annerledes hvis bare en holder hardheten når den er varm, så karakter og mikrostruktur betyr like mye som tallet på sertifikatet.
Vinkel, kontaktbredde og konsentrisitet
Med materialet fast avgjør geometrien om setet tetter og hvor lenge det varer.
Setevinkel
45 grader er standard for de fleste inntaks- og eksosposisjoner fordi den selvsentrerer og motstår karbon. Noen inntaksseter bruker 30 grader der flyt betyr mer enn holdbarhet. Arbeid med flere vinkler – den velkjente trevinklene 30/45/60-profilen, eller femvinklede versjoner i ytelseskonstruksjoner – former strømningsbanen med topp- og halskutt mens 45-graderssnittet kontrollerer selve tetningsbåndet.
Kontaktbredde
Lette passasjermotorer kjører vanligvis et bånd på omtrent 1,0 til 1,8 mm. Kommersielle dieseleksosseter er bredere fordi varmeoverføringen oppveier minimal fjærbelastning. For smalt og setet senkes raskt; for bred og tetning avhenger av tyngre fjærtrykk og at karbon ikke danner bro over båndet.
Konsentrisitet og finish
Utløpet av det ferdige setet til føringen bør holde seg på omtrent 0,025 mm eller bedre. Styreslitasje er ofte den største feilen, så å måle føringen sparer tid. Fullfør kuttet eller slip med et jevnt bånd i riktig posisjon på ventilflaten ved å bruke minst mulig materialfjerning - hver ekstra pass hever setet og spiser inn i ventilspissen.
45° Standard setevinkel for de fleste inntaks- og eksosposisjoner
1,0-1,8 mm Typisk kontaktbånd på lette motorer
0,025 mm Praktisk tak for seteutløp til guiden
3-vinkel 30/45/60 profil som brukes til å forme flyt og stramme båndet
Installasjonssekvens og feilene den forhindrer
Setebytte er en sekvens av små avgjørelser, hver med en feilmodus tilknyttet.
- Bekreft at reparasjonen er berettiget: hvis installert høyde ikke kan nås uten å slipe overflødig materiale fra stammespissen, slår erstatningen en ventil uten justering igjen.
- Skjær forsenkningen til seteprodusentens interferensfigur, vanligvis 0,05 til 0,13 mm for støpejernshoder. For løst faller innsatsen; for stramt knekker hodet.
- Kontroller temperaturen i stedet for kraft: avkjøl innsatsen eller varm opp støpen og la setet falle inn for hånd.
- Trykk til full dybde og bekreft at innsatsskulderen sitter.
- Klipp eller slip til endelig vinkel, bredde og posisjon, fjern så lite materiale som mulig.
- Bekreft utløp, kontaktmønster med blånende blanding og en vakuum- eller trykktest før hodet går tilbake til bruk.
Feilene som følger er forutsigbare. Resesjon viser seg som forsvinnende vipper og tapt kompresjon, og det er et problem med varmhardhet i stedet for et maskinelt problem. Sprekker følger termisk overbelastning. En løs innsats peker på utilstrekkelig interferens eller et sterkt overopphetet hode. Runout forklarer en ventil som tetter på benken og lekker under service.
Hva du skal sette på en ventilsete-kjøpsspesifikasjon
Kjøpere har en tendens til å overspesifisere dimensjoner og underspesifisere egenskapene som genererer avkastning. En brukbar spesifikasjon dekker seks linjer.
| Spesifikasjon | Hvorfor det betyr noe | Akseptsjekk |
|---|---|---|
| Materialkvalitet og varm hardhet | Stiller resesjonsmotstand ved temperatur | Sertifikat pluss hardhetstest per batch |
| Vinkel- og kontaktbreddetoleranse | Definerer tetningsbåndet og varmebanen | Blånende kontaktmønster på en masseprøve |
| Runout til guiden eller boringen | Forhindrer sidebelastning og føringsslitasje | Skiveindikatorkontroll på ferdige deler |
| Montert høyde og skulderdybde | Holder ventilspissen innenfor justeringsområdet | Dybdemikrometer og spissmarginmåling |
| Forseglingsflateoverflate | Kontrollerer innledende forsegling og karbonoppbygging | Sammenligning mot et referanseutvalg |
| Lott- og varmesporbarhet | Gjør en feltfeil sporbar til en batch | Lottnummer markert på emballasje og tegning |
Batch-to-batch-konsistens fortjener separat oppmerksomhet. En leverandør som kontrollerer sine egne former og maskinering kan holde vinkel og utløp uten å være avhengig av en ekstern butikk; når disse prosessene er outsourcet, er det første synlige symptomet vanligvis mye som forsegler annerledes enn det forrige.
Ventilseter i pneumatiske bremsesystemer
I en pneumatisk bremseventil er setet mindre og kjøligere, men toleransene er ikke vennligere. Reléventiler, boosterventiler, hovedventiler og dreneringsventiler er alle avhengige av en seteflate som lukkes mot en tallerken, stempel eller stempel. Et hakk på noen mikrometer på det ansiktet blør luft kontinuerlig, og kjøretøyet merker det lenge før sjåføren gjør det.
Bremseventilseter kuttes vanligvis i et enkelt oppsett slik at tetningsflaten forblir konsentrisk med boringen, og aksepttesten er en lekkasjetest ved nominelt trykk med en fast holdetid i stedet for en visuell inspeksjon. Den samme setelogikken gjelder: materiale valgt for fukt- og korrosjonsbestandighet, kontrollert kontaktbredde og geometri som holder seg stabil etter tusenvis av aktiveringer. For en nærmere titt på hvordan disse setene sitter inne i den bredere enheten, se denne oversikten over pneumatisk bremseventildesign .
 Booster ventil Boosterventilen er en høyytelseskomponent designet for å øke effektiviteten og responsen til pneumatiske og hydrauliske systemer. Ved å optimalisere trykkregulering... Se produkt →
Boosterventiler er et nyttig eksempel fordi setet deres må holde en trykkforskjell i stedet for bare å lukke en passasje, noe som gjør flathet og kanttilstand målbare under bruk.
Ventilsylindersammenstillinger: Hvor seter møter stempler
En bremseventil svikter sjelden bare ved setet. I en ventilsylindersammenstilling jobber setet mot et bevegelig stempel, stempel eller membran, så tetning er en egenskap for paret. Dreneringsventilenheter, automatiske dreneringsventiler, tilbakeslagsventiler, sikkerhetsventilenheter og oljeavstengningssylindere inneholder alle en seteflate som må holde seg flat og konsentrisk gjennom tusenvis av trykksykluser.
Den sammenkoblingen endrer hva som skal inspiseres. På setet, sjekk kontaktbåndet og eventuelle kantskader; på parringselementet, sjekk kompresjonssett, svelling og innebygd grus. Et sete som måler perfekt kan fortsatt lekke hvis den motsatte ansiktet har tatt et sett, og det er derfor disse enhetene er lekkasjetestet som sammenstillinger. Mer detaljer om hvordan enhetene er bygget og testet er i denne artikkelen om ventilsylindersammenstillinger .
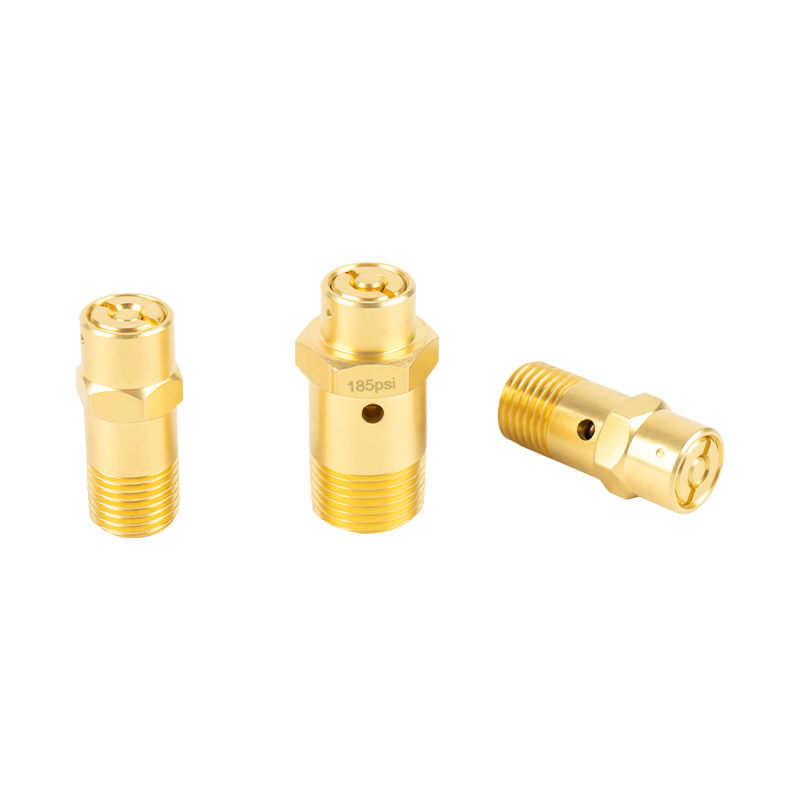 Sikkerhetsventilmontering Sikkerhetsventilenheten er en avgjørende komponent designet for å beskytte bilsystemer mot overtrykk ved å sikre sikker og kontrollert trykkutløsning. Denne forsamlingen... Se produkt →
Maskinbearbeidede deler og gummikomponenter rundt setet
Seter fungerer heller ikke alene i en stykkliste. Styrehylser og fjærseter plasserer de bevegelige delene, stempler og stempler bærer lasten, tørkestempler sitter inne i luftbehandlingsenheter med en fin klaring til å holde, og blindhetter og aluminiumsdeler stenger kretsen. Hver av dem er en maskineringsjobb målt i hundredeler av en millimeter, og hver enkelt kan stille opp et godt sete hvis det driver ut av toleranse.
Gummi hører hjemme i samme samtale. Parkeringsgummi og gummiputer for anleggsmaskiner ser ut som lavrisikoartikler, men en pute med feil hardhet eller et element med feil kompresjonssett endrer kraften sett av seteflaten bak. Når en ventil lekker periodisk, er setet ofte den siste delen som svikter og den første som får skylden.
 Tørketrommel Tørkestempelet er en nøkkelkomponent i tørkesystemet, hovedsakelig brukt til å regulere og kontrollere strømmen av luft eller væske under tørkeprosessen. Det er vanligvis installert... Se produkt →
Produsenter som Yuyao Zhedong Automotive Parts Factory, som handler som ZEAST Autoparts, har bygget sin leverandørposisjon rundt akkurat denne blandingen: serieproduksjon av bremseventilseter siden september 1988 i Yuyao, Zhejiang, støttet av et internt produksjonssenter for støpeformer og maskinvare-, gummi- og limverksteder. Selskapet opplyser at det har hatt GB/T19001-2000idt og ISO9001:2000-sertifisering siden begynnelsen av 2000-tallet, forsyner kunder inkludert FAW, China Second Automobile, Wanxiang Group og flere regionale ventil- og bremseprodusenter, og eksporterer til mer enn 30 land. De publiserte kapasitetstallene er ikke identiske – én side siterer mer enn 5 millioner ventilsetesett i året, mens et datapanel viser 10 000 000 – og begge er selskapsuttalelser i stedet for reviderte tall.
For motorarbeid forblir sjekklisten kort: kontroller veiledningen før du skjærer noe, hold utløpet nær 0,025 mm, hold kontaktbåndet innenfor motorbyggerens rekkevidde, og fjern så lite materiale som mulig. For alle som kjøper seter i volum, flyttes sjekklisten til leverandøren – materialkvalitet med påvist varmehardhet, vinkel- og breddetoleranser avtalt skriftlig, utløp bekreftet ved inspeksjon i stedet for ved løfte, og partisporbarhet slik at en enkelt dårlig batch kan holdes. Et ventilsete er en liten del med en overdimensjonert effekt på garantikostnaden, og det fortjener å bli spesifisert på den måten.
Z E A S T
Nyheter og informasjon
